


A hegesztés az egyik legkritikusabb szakaszSSAW csőgyártásmert a spirálhegesztési varrat minősége közvetlenül befolyásolja a kész cső szilárdságát, nyomásállóságát, tartósságát és élettartamát. Az SSAW csöveket úgy állítják elő, hogy egy acélszalagot spirál alakúra alakítanak ki, és az éleket folyamatosan hegesztik merülőíves hegesztési eljárással. E folyamat soránhegesztőhuzaléshegesztési folyasztószeregyüttműködve hozzon létre egy erős és megbízható hegesztési kötést.
Bár a hegesztőhuzal és a fluxus különböző funkciókat lát el, ezeket kompatibilis kombinációként kell kiválasztani. Ahegesztőhuzalbiztosítja a töltőfémet, míg a folyasztószer védi az olvadt hegesztési medencét, és befolyásolja az ívstabilitást, a behatolást, a hegesztési -fémkémiát és a salakképződést. A nem megfelelő kombináció megválasztása hegesztési hibákhoz, instabil gyártáshoz és inkonzisztens mechanikai tulajdonságokhoz vezethet.
|
Hegesztési fogyóanyag |
Fő funkció |
Jelentős minőségi befolyásolás |
|
Hegesztőhuzal |
Töltőfémet biztosít |
Hegesztési szilárdság és kémia |
|
Hegesztési folyasztószer |
Védi és támogatja a hegesztőmedencét |
Ívstabilitás, behatolás, salakképződés |
|
Drót + fluxus kombináció |
Létrehozza a teljes hegesztőrendszert |
Általános hegesztési minőség |
Mi az a hegesztőhuzal?
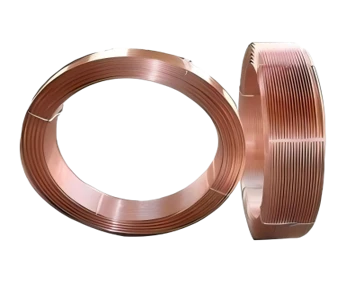
Hegesztőhuzalegy folyamatos táplálású fogyóelektróda, amelyet merülőíves hegesztésnél használnak. A huzal és az acélszalag között elektromos ív keletkezik, amely elegendő hőt termel a huzal és az acél széleinek megolvasztásához. Az olvadt anyag ezután megszilárdul és kialakítja a hegesztési varratot.
A hegesztőhuzal kémiai összetétele, átmérője, osztályozása és mechanikai jellemzői közvetlenül befolyásolják a kész hegesztést. A különböző csőminőségek és falvastagságok eltérő hegesztőhuzalokat igényelhetnek. Ezért a huzalt az alapacél, a szükséges hegesztési tulajdonságok, a hegesztési eljárás és az alkalmazandó szabvány szerint kell kiválasztani.
Mi az a hegesztési fluxus?
Hegesztési folyasztószeregy szemcsés anyag, amelyet a hegesztési zóna fölé helyeznek a merülőíves hegesztés során. Az ív a fluxusréteg alatt működik, míg az olvadt folyasztószer védő salakot képez a hegesztőmedence felett.
Hegesztési folyasztószer SSAW csövektöbb funkciót is ellát. Megvédi az olvadt varratot a légköri szennyeződésektől, segít stabilizálni az ívet, befolyásolja a behatolást és a perem alakját, valamint befolyásolhatja a hegesztési fém kémiai összetételét és mechanikai tulajdonságait.
A folyasztószert ezért körültekintően kell kiválasztani, nem pedig egyszerűen az ár vagy a rendelkezésre állás alapján.
Hogyan működik együtt a hegesztőhuzal és a folyasztószer
Hegesztőhuzalésfényáramkombinált hegesztőrendszert alkotnak. A huzal látja el a töltőfémet, míg a fluxus szabályozza a hegesztést körülvevő környezetet, és hozzájárul a folyamat metallurgiai viselkedéséhez.
Ennek a kombinációnak a teljesítménye számos tényezőtől függ, beleértve az acél minőségét, a csőfal vastagságát, a hegesztőáramot, a feszültséget, a hegesztési sebességet, a huzalátmérőt és a szükséges mechanikai tulajdonságokat.

|
Tényező |
Hatás a hegesztésre |
|
Acél minőség |
Meghatározza a szükséges hegesztési tulajdonságokat |
|
Hegesztőhuzal |
Befolyásolja a töltő{0}}fém kémiáját és szilárdságát |
|
Fényáram |
Befolyásolja az ívstabilitást és a hegesztési -fém viselkedését |
|
Jelenlegi |
Befolyásolja a hőbevitelt és a behatolást |
|
Feszültség |
Befolyásolja az ív jellemzőit és a gyöngy alakját |
|
Hegesztési sebesség |
Befolyásolja a hőbevitelt és a hegesztési varrat méretét |
|
A huzal átmérője |
Befolyásolja a lerakódási sebességet |
|
Fluxus etetés |
Segít fenntartani az egyenletes ívvédelmet |
A hegesztőhuzal minőségének jelentősége
Ahegesztőhuzalminőségnek kompatibilisnek kell lennie a csőgyártáshoz használt acéllal. Mivel a huzal a hegesztési fém részévé válik, kémiai összetétele és osztályozása közvetlen hatással van a végső hegesztésre.
A nem megfelelő huzal nem megfelelő szakítószilárdságot, gyenge szívósságot, túlzott keménységet vagy nem megfelelő hegesztési -fémösszetételt eredményezhet. Csővezetéki és szerkezeti alkalmazásokhoz ezért a vezetéket a kész cső szükséges teljesítményének megfelelően kell kiválasztani.
A nagyobb -szilárdságú csövekhez gondosan összeillesztett hegesztőanyagokra lehet szükség annak biztosítására, hogy a varrat ne váljon a kötés gyengébb részévé.
A hegesztési folyasztószer fokozat jelentősége
A fluxus fokozata ugyanolyan fontos. A különböző folyasztószerek eltérő kémiai összetétellel, bázikussági szinttel, olvadási jellemzőkkel és részecskemérettel rendelkeznek. Ezek a jellemzők befolyásolják a hegesztési ívet, a behatolást, a salakképződést, a varrat megjelenését és a végső hegesztési tulajdonságokat.
A legdrágább fluxus nem automatikusan a legjobb fluxus. A helyesHegesztőfolyasztószer SSAW csövekhezaz, amely megfelelően illeszkedik a hegesztőhuzalhoz, az acélminőséghez, a hegesztési paraméterekhez és az alkalmazandó csőszabványhoz.
Emiatt a gyártóknak értékelniük kell a teljes hegesztési rendszert, ahelyett, hogy önállóan választanák ki a folyasztószert.

Hatása a hegesztési szilárdságra
A spirálhegesztési varratnak ki kell bírnia a csőre ható mechanikai és üzemi terheléseket. Csővezetékes alkalmazásoknál a hegesztés ki lehet téve belső nyomásnak, külső terhelésnek, vibrációnak, hőmérséklet-változásoknak és egyéb üzemi körülményeknek.
A hegesztőhuzal közvetlenül hozzájárul a varrat-fém szilárdságához, míg a fluxus befolyásolhatja a varrat-fémkémiáját és megszilárdulását. A megfelelően kiválasztott huzal és folyasztószer kombináció segíthet elérni a szükséges szakítószilárdságot, folyáshatárt, szívósságot és hajlékonyságot.
|
Hegesztési tulajdonság |
A vezeték és a fluxus hatása |
|
Szakítószilárdság |
Erősen befolyásolja a hegesztési-fém összetétele |
|
Termőerő |
A hegesztési{0}}fém jellemzőitől függ |
|
Ütésállóság |
A fogyóeszközök kombinációja és hegesztési körülményei befolyásolják |
|
Hajlékonyság |
A hegesztési varrat-fémkémiája és mikroszerkezete befolyásolja |
|
Keménység |
Az összetétel és a hőbevitel befolyásolja |
Befolyás a hegesztési varrat áthatolására
A megfelelő behatolás elengedhetetlen a megbízható hegesztett kötés létrehozásához. AlattSSAW gyártás, a hegesztőáram, a feszültség, a haladási sebesség, a huzal átmérője, a huzal helyzete és a fluxus jellemzői együttesen határozzák meg a hegesztési területre szállított hőmennyiséget.
Az elégtelen behatolás hiányos kötést, míg a túlzott behatolás nemkívánatos hegesztési geometriát eredményezhet. A gyártóknak ezért megfelelő hegesztési paramétereket kell megállapítaniuk minden huzal- és folyasztószer-kombinációhoz, és ezeket folyamatosan ellenőrizniük kell a gyártás során.
 Szerep a hegesztési hibák megelőzésében
Helyesen kiválasztottMerülő ívhegesztő kellékeksegíthet csökkenteni számos gyakori hegesztési hiba kockázatát. Ide tartozik a porozitás, a salakzárványok, a tökéletlen összeolvadás, a nem teljes behatolás, a repedések, az alámetszés és a szabálytalan hegesztési varratok.
A fogyóeszközök azonban csak egy részét képezik a hibamegelőzésnek. Az acél tisztasága, az élek előkészítése, az alakítási pontosság, a hegesztési beállítás, a hegesztőáram, a feszültség, a haladási sebesség és a berendezés állapota szintén jelentős hatással lehet a hegesztés minőségére.
Ezért a gyáraknak meg kell vizsgálniuk a teljes hegesztési folyamatot, amikor hibák lépnek fel, ahelyett, hogy automatikusan a hegesztőhuzalt vagy folyasztószert hibáztatnák.
A hegesztési fluxus nedvességszabályozása
A nedvesség az egyik legfontosabb tényező, amelyet a használat során ellenőrizni kellhegesztési folyasztószer. A túlzott nedvességet elnyelő folyasztószer negatívan befolyásolhatja a hegesztési teljesítményt, és kedvezőtlen körülmények között porozitással vagy hidrogénnel kapcsolatos problémákhoz vezethet.
A gyáraknak száraz körülmények között kell tárolniuk a folyasztószert, és be kell tartaniuk a gyártó szárítási, kondicionálási és tárolási követelményeit. Miután a folyasztószer megszáradt, védeni kell a nedvességtől a szállítás és a kezelés során.
|
Fluxuskezelési szakasz |
Fontos óvintézkedés |
|
Tárolás |
Tartsa a fluxust szárazon és védve |
|
Nyílás |
Kerülje a szükségtelen nedvesség hatását |
|
Szárítás |
Kövesse a gyártó követelményeit |
|
Átruházás |
Védje a kondicionált fluxust a nedvességtől |
|
Termelés |
Tartsa fenn a szabályozott fluxus adagolást |
|
Helyreállítás |
Megfelelően szűrje le és kezelje a visszanyert fluxust |
A hegesztőhuzal megfelelő tárolása
Hegesztőhuzaltiszta és száraz környezetben is kell tárolni. A nedvességnek, olajnak, pornak és korróziónak való kitettség negatívan befolyásolhatja a huzaladagolást és a hegesztési stabilitást.
A különböző minőségű és átmérőjű huzalokat egyértelműen azonosítani kell, és külön kell tárolni. A megfelelő készletkezelés emellett javítja a nyomon követhetőséget és csökkenti annak kockázatát, hogy a gyártás során nem megfelelő fogyóeszközt használnak fel.
Hegesztőhuzal adagolás vezérlése
Ahegesztőhuzalfolyamatosan és pontosan kell szállítani a hegesztési zónába. A huzaladagoló rendszerrel kapcsolatos problémák ívinstabilitást, szabálytalan hegesztési varratképződést, inkonzisztens lerakódást és gyártási megszakításokat okozhatnak.
A kezelőknek rendszeresen ellenőrizniük kell a huzalvezetőket, az adagológörgőket, az érintkező alkatrészeket és a beállítást. Ezen alkatrészek jó állapotban tartása elősegíti a hegesztés stabilitását az egész szakaszonSSAW csőgyártásfolyamat.
Fluxus részecskeméret és adagolás
A folyasztószer szemcsemérete befolyásolhatja a betáplálás stabilitását, az ív lefedettségét és a salakképződést. Az egyenletes részecskeméret segít fenntartani a fluxus egyenletes lefedettségét a hegesztési területen.
A túlzott por, túlméretezett részecskék vagy inkonzisztens anyag zavarhatja a fluxus adagoló rendszert. A gyáraknak ezért fenn kell tartaniuk a megfelelő folyasztószer minőséget, és rendszeresen ellenőrizniük kell az etetőberendezést.
Helyreállított fluxuskezelés
A folyamatos gyártás során a fel nem használt folyasztószer gyakran összegyűjthető és visszanyerhető. A visszanyert folyasztószer azonban salakrészecskéket, fémrészecskéket, port és egyéb szennyeződéseket tartalmazhat.
Újrahasználat előtt a visszanyert folyósítószert a gyártó ajánlásai szerint kell feldolgozni. Szűrésre és tisztításra lehet szükség a nem kívánt részecskék eltávolításához.
A visszanyert folyasztószert megfelelő ellenőrzés nélkül soha nem szabad újra felhasználni, mert a szennyezett anyag negatívan befolyásolhatja a hegesztési stabilitást és a hegesztés minőségét.
Hegesztési paraméterek és fogyóeszközök
Hegesztőhuzalés folyasztószert mindig megfelelő hegesztési paraméterekkel kell használni. A fontos paraméterek közé tartozik a hegesztőáram, feszültség, hegesztési sebesség, huzalátmérő, huzalhosszabbítás és fluxus adagolási sebesség.
Ha egy gyár megváltoztatja a huzal vagy folyasztószer minőségét, a hegesztési eljárást felül kell vizsgálni. Egy új fogyóeszköz-kombináció eltérően viselkedhet, és paraméterek módosítását vagy további minősítési vizsgálatot igényelhet.
Kiválasztás acélminőség szerint
A különböző acélminőségek eltérő hegesztési követelményeket támasztanak. A szabványos szerkezeti acélhoz megfelelő kombináció nem biztos, hogy megfelelő a nagyobb -szilárdságú csővezetékacélhoz.
Igényes alkalmazások esetén a gyártóknak figyelembe kell venniük:
- Hegesztési szakítószilárdság
- Termőerő
- Ütésállóság
- Hegesztési-fémkémia
- Hidrogén szabályozás
- Hőbevitel
- Szolgáltatási feltételek
A hegesztési segédanyagokat a tényleges csőspecifikáció szerint kell kiválasztani, nem pedig minden termékhez ugyanazt a kombinációt.
Hegesztési segédanyagok és csővastagság
A csőfal vastagsága is befolyásolhatja a hegesztési fogyóanyagok és paraméterek kiválasztását. A vastagabb anyagok általában nagyobb hőbevitelt és gondosan ellenőrzött hegesztési körülményeket igényelnek a megfelelő behatolás és összeolvadás eléréséhez.
|
Cső állapota |
Fő szempont |
|
Vékony{0}}falú cső |
Kerülje a túlzott hőbevitelt |
|
Közepes -fali cső |
Fenntartja a kiegyensúlyozott behatolást |
|
Vastag{0}}falú cső |
Biztosítson elegendő behatolást és összeolvadást |
|
Nagy szilárdságú{0}}cső |
Szabályozza a hőbevitelt és a szívósságot |
|
Nyomócső |
Szigorú hegesztési minőségi követelmények betartása |
Hegesztőhuzal és folyasztószer minőségellenőrzése
Egy professzionális gyárnak minőségellenőrzési rendszert kell létrehoznia a hegesztőanyagok számára. A beérkező anyagok minőségét, osztályozását, gyártóját, tételszámát, csomagolási állapotát és a vonatkozó tanúsítványokat ellenőrizni kell.
A tárolás és a gyártás során a gyárnak ellenőriznie kell a nedvességet, a szennyeződést, a takarmányozási körülményeket és az anyag azonosítását. A tételnyilvántartást is vezetni kell, hogy a gyár azonosíthassa, mely fogyóeszközöket használtak fel egy adott gyártási időszakban.
Ez a nyomon követhetőség különösen értékes a hegesztési hibák kivizsgálásakor vagy a vevői minőségi követelmények teljesítésekor.
Gyakori hibák a fogyóeszközök kezelésében
A gyáraknak kerülniük kell a hegesztőhuzal kiválasztását ésfényáramcsak az ár alapján. Előfordulhat, hogy a legolcsóbb fogyóeszköz nem biztosítja a kívánt teljesítményt, míg a drága fogyóeszköz nem feltétlenül alkalmas minden alkalmazásra.
Egy másik gyakori hiba a különböző minőségű huzalok vagy folyasztószer keverése. Az anyagokat egyértelműen fel kell címkézni és külön kell tárolni. A gyáraknak kerülniük kell a fogyóeszközök cseréjét a hegesztési eljárás felülvizsgálata nélkül, mert a különböző kombinációk eltérő hegesztési eredményeket eredményezhetnek.
A rossz tárolás egy másik komoly probléma. A nedvesség, a por, az olaj és a korrózió negatívan befolyásolhatja a fogyóeszközök teljesítményét.
Hogyan válasszuk ki a megfelelő hegesztőhuzalt és folyasztószert
A kiválasztási folyamatot az acélminőséggel és a csőspecifikációval kell kezdeni. A gyártóknak ezt követően figyelembe kell venniük a csővastagságot, a szükséges hegesztési szilárdságot, az ütésállóságot, a gyártási sebességet, a hegesztőberendezést és az alkalmazandó szabványokat.
A huzalt és a folyasztószert kompatibilis kombinációként kell kiválasztani, és a kívánt hegesztési körülmények között ellenőrizni kell.
|
Kiválasztási tényező |
Miért számít |
|
Acél minőség |
Meghatározza a szükséges hegesztési tulajdonságokat |
|
Csővastagság |
Befolyásolja a hőbevitelt és a behatolást |
|
Hegesztőhuzal minőség |
Meghatározza a töltőanyag-fém jellemzőit |
|
Fluxus fokozat |
Befolyásolja az ív- és hegesztési -fém viselkedését |
|
Hegesztési sebesség |
Befolyásolja a hőbevitelt |
|
Cső alkalmazás |
Meghatározza a szükséges teljesítményt |
|
Alkalmazható szabvány |
Minőségi és vizsgálati követelményeket határoz meg |
A modern SSAW gyártósor fontossága
A nagy{0}}kapacitás érdekébenSSAW csőgyártásA hegesztési fogyóeszközök mind a termék minőségét, mind a gyártási hatékonyságot befolyásolják. A stabil huzaladagolás és az egyenletes fluxusteljesítmény segít fenntartani a folyamatos hegesztést és csökkenteni a szükségtelen gyártási megszakításokat.
A kellékanyagok megfelelő kiválasztása csökkentheti az utómunkálatokat, csökkentheti a selejtezési arányt, javíthatja a hegesztési konzisztenciát és növelheti az általános termelékenységet. Ez különösen akkor válik fontossá, ha nagy mennyiségű csővezetéket gyártanak olaj- és gázvezetékekhez, vízszállítási rendszerekhez, cölöpépítési projektekhez és jelentős infrastrukturális alkalmazásokhoz.
Hegesztési kellékek és általános minőségellenőrzés
Hegesztőhuzalésfényáramkritikus összetevőiSSAW csőhegesztés, de nem csak ezek határozzák meg a csövek minőségét. A teljes gyártási folyamatnak ellenőriznie kell az acéltekercs minőségét, a szalagok beállítását, az élek előkészítését, a spirálformázást, a hegesztési paramétereket, a berendezés állapotát, a roncsolásmentes vizsgálatot, a méretpontosságot, a hidrosztatikai vizsgálatot és a végső ellenőrzést.
Még a legjobb hegesztőanyagok sem képesek kompenzálni a rossz alapanyagot, a hibás alakítást, a sérült berendezést vagy a nem megfelelő hegesztési paramétereket. A kiváló-minőségű SSAW-csövek gyártásához ezért az összes gyártási szakasznak ellenőrzött körülmények között kell együttműködnie.
Összegzés
Hegesztőhuzaléshegesztési folyasztószernélkülözhetetlen fogyóeszközök az SSAW csőgyártásban, és minőségük és kompatibilitásuk közvetlenül befolyásolja a hegesztési teljesítményt. A hegesztőhuzal biztosítja a töltőfémet, míg a fluxus védi a hegesztőmedencét, és befolyásolja az ívstabilitást, a behatolást, a salakképződést és a hegesztési fém jellemzőit.
A helyesHegesztőhuzal SSAW csövekhezésHegesztőfolyasztószer SSAW csövekhezAz acélminőség, a csővastagság, a szükséges mechanikai tulajdonságok, a hegesztési paraméterek és a vonatkozó szabványok szerint kell kiválasztani. A megfelelő tárolás, a nedvesség ellenőrzése, az etetés, a kezelés és a nyomon követhetőség egyaránt fontosak.
Ha a merülőíves hegesztési segédanyagokat a gyártási folyamat kritikus összetevőiként kezelik, a gyártók stabilabb hegesztést, csökkenthetik a hibákat, javíthatják a gyártás hatékonyságát, és megbízható SSAW csöveket állíthatnak elő az igényes csővezetéki, szerkezeti és ipari alkalmazásokhoz.


